1.加熱による目の間の腐食を防ぐために、溶接電流が大きすぎないように、炭素鋼電極より20%少なく、アークが長すぎないように、層間冷却が速く、狭い溶接ビードが優れています。
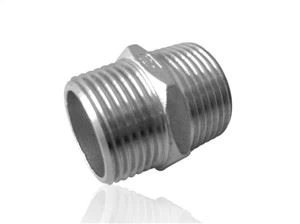
溶接後のステンレス鋼管継手の硬化性は比較的大きく、亀裂を容易にします。典型的なステンレス鋼管継手で溶接を採用した場合、溶接後に300°C以上の予熱と700°Cでの低速冷却を行う必要があります。溶接後の熱処理を行うことができない場合は、ステンレス鋼管継手電極を使用する必要があります。
3.ステンレス鋼管継手の場合、不変元Ti、Nb、Moなどの適切な量の不変要素が追加され、耐食性と溶接性が向上します。溶接性はステンレス鋼の管の付属品よりよい。同じ典型的なクロムステンレス鋼電極を使用する場合、それは200°C以上の予熱され、溶接後800°Cで焼戻されるべきです。溶接が熱処理できない場合は、クロムニッケルステンレス電極を使用する必要があります。
ステンレス鋼管継手のための溶接棒は絶妙な耐食性および耐酸化性を有し、化学、肥料、石油、および医学機械製造業で広く使用されている。
5.ステンレス鋼管継手のコーティングは、チタンカルシウムタイプと低水素タイプを有しています。チタン-カルシウムタイプはACやDCでも使用できますが、AC溶接時は浸透深度が比較的浅く、発赤に便利なので、一般に直流電源が使用されます。
6.ステンレス鋼管継手は、特定の耐食性(酸化酸、有機酸、キャビテーション)、耐熱性と耐摩耗性を有しています。一般的に発電所、化学品、石油などの設備や家具の材料として使用されます。ステンレス鋼管継手の溶接性が悪いので、溶接工程に注意を払い、熱処理の前に適切な溶接電極を選択する必要があります。
7.電極は、操作中に乾燥させておく必要があります。カルシウムチタンタイプは150°Cで1時間乾燥し、低水素タイプは200〜250°Cで1時間乾燥する必要があります(繰り返し乾燥しないでください、そうでなければコーティングが容易に割れて剥がれます)。コーティングは、溶接の炭素含有量を増加させ、溶接の品質に影響を与えないように、油や他の汚れに固執します。
8.ステンレス鋼管継手が溶接されると、炭化物は繰り返し加熱した後に沈殿し、耐食性と機械的性能を低下させます。